Shkaqet dhe zgjidhjet për shtrembërimin e shiritave të dyerve WPC
Shkaqet dhe zgjidhjet për shtrembërimin e shiritave të dyerve WPC (përkulje, shirita asimetrik, trashësi të pabarabartë, përdredhje)
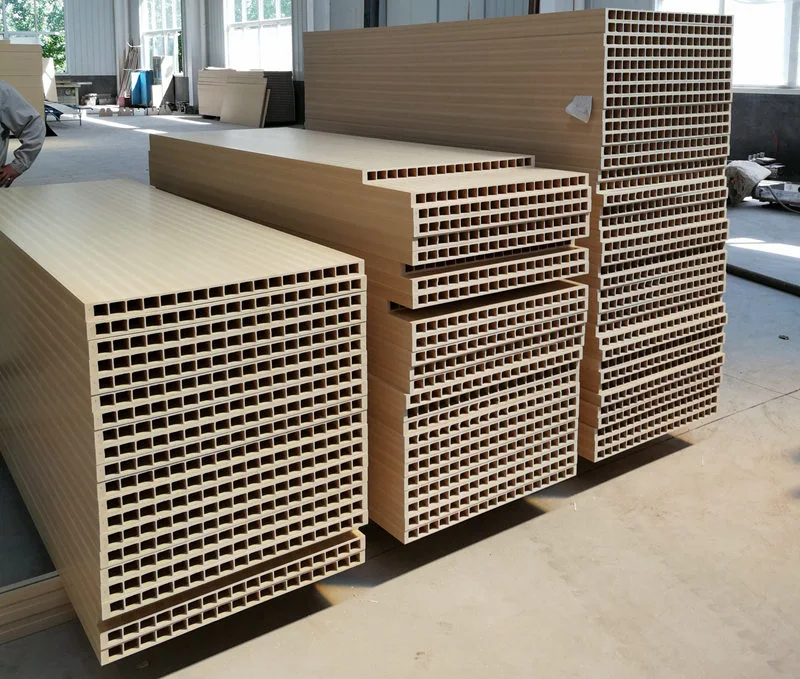
Dyert WPC prodhohen nga përpunimi i përbërë i PVC dhe pluhurit të drurit; këto dyer zakonisht kanë një strukturë të zbrazët dhe formohen në një hap të vetëm duke përdorur një kallëp nxjerrjeje. Pjesa e brendshme e zbrazët zakonisht është e pajisur me shirita të shumtë brinjë përforcues për të rritur forcën e përgjithshme të profilit. Nëse këto shirita brinjë deformohen, kjo jo vetëm që do të ndikojë në rrafshimin e sipërfaqes, por gjithashtu do të komprometojë aftësinë mbështetëse strukturore të profilit, duke parandaluar potencialisht futjen e duhur të veshjes së çelikut përforcues gjatë montimit të mëvonshëm të panelit të derës - duke ndikuar drejtpërdrejt në cilësinë dhe performancën e instalimit të derës së përfunduar. Duke shfrytëzuar përvojën e tyre të gjerë të prodhimit, inxhinierët e Yongte kanë identifikuar shkaqet e zakonshme të shtrembërimit të shiritit të brinjëve gjatë procesit të formimit me nxjerrje për dyert prej druri-plastikë dhe kanë zhvilluar zgjidhje përkatëse, të zbatueshme. Këto zgjidhje u mundësojnë teknikëve të prodhimit të diagnostikojnë dhe lokalizojnë shpejt problemin, të rregullojnë menjëherë parametrat e prodhimit dhe cilësimet e pajisjeve, të zvogëlojnë shkallën e defektit dhe të sigurojnë cilësi të qëndrueshme të prodhimit për profilet e dyerve prej druri-plastik. Seksioni vijues do të zbërthejë sistematikisht manifestimet specifike dhe metodat e zgjidhjes për çdo shkak të mundshëm, të renditura sipas nivelit të tyre të prioritetit.
Shtrembërimi i shiritave të përforcimit të dyerve WPC në përgjithësi i referohet shiritave të përforcimit të brendshëm; Manifestimet e zakonshme përfshijnë: devijimin anësor ose përkuljen në formë S të shiritave, trashësinë e pabarabartë (disa seksione më të trasha ose më të holla se të tjerat), përdredhja e përgjithshme e shiritit, në raste të rënda, ndarja midis shiritit të armaturës dhe murit të jashtëm, shtrembërimi i zgavrës së zgavrës ose pas ftohjes dhe deformimit të rikthimit.
Mekanizmi bazë: shkarkimi i pabarabartë i materialit nga koka e makinës → rezistenca asimetrike e formësimit → tkurrja e paqëndrueshme e ftohjes → shpërndarja e anuar e forcës tërheqëse.
1, Koka dhe kallëpi i dyerve të derës WPC (më i zakonshmi - jepni përparësi zgjidhjes së problemeve)
shkaku
1. Çekuilibri i kanalit të rrjedhës së kërpudhave të mykut: ndryshim i rëndësishëm në rezistencën e rrjedhës midis seksionit të brinjëve dhe murit të jashtëm; kanali i rrjedhës së ushqimit për brinjën është shumë i ngushtë ose shumë i gjatë, duke rezultuar në një shpejtësi më të ngadaltë të rrjedhës së materialit në krahasim me murin e jashtëm, gjë që bën që brinja të tërhiqet dhe të përkulet; ose akumulimi i lokalizuar i materialit në kanalin e rrjedhës së brinjës çon në shpejtësi të luhatshme të rrjedhës.
2. Boshllëk i njëanshëm i pabarabartë në diapazonin e brinjëve: njëra anë e skajit të mbulesës ka një hendek më të madh ndërsa ana tjetër ka një hendek më të vogël; materiali i shkarkuar është më i trashë në njërën anë dhe më i hollë nga ana tjetër, duke rezultuar në një tendencë të natyrshme përkuljeje gjatë nxjerrjes.
3. Shpërndarja e pabarabartë e temperaturës: Zona e brinjëve përjeton temperatura tepër të larta, duke e bërë shkrirjen shumë të lëngshme dhe të prirur ndaj shtrirjes dhe devijimit; zona e brinjës përjeton temperatura tepër të ulëta, duke rezultuar në elasticitet të lartë të shkrirjes dhe stres të lartë të brendshëm, i cili mund të çojë në rikthim dhe shtrembërim pas nxjerrjes së mykut.
4. Ngritja e karbonit në kokë; Kokset e pluhurit të drurit që ngjiten në kanalet e rrjedhës së përforcimit, duke çuar në bllokim të lokalizuar të materialit, luhatje të shkallës së rrjedhës dhe mospërputhje periodike të shufrave të armaturës.
5. Shufrat e përforcimit (shufrat mbështetëse të bërthamës) janë të deformuara ose të lirshme; shufra e pozicionimit të bërthamës së kallëpit është e gabuar, që do të thotë se pozicioni i formimit të armaturës nuk është në qendër, duke rezultuar në devijimin e drejtpërdrejtë të përforcimit gjatë nxjerrjes.
mënyra për të përballuar një situatë
1. Përgatitja e mbulesës: Lëmoni kanalin e rrjedhës së brinjëve për të balancuar shkallët e shkarkimit midis murit të jashtëm dhe brinjës; zgjeroni në mënyrë të përshtatshme pozicionin e brinjës brenda kanalit të rrjedhës për të siguruar një furnizim adekuat të materialit të brinjëve; shkalla e rrjedhjes së brinjëve duhet të jetë pak e barabartë ose pak më e ngadaltë se ajo e murit të jashtëm; shpejtësia e rrjedhjes së murit të jashtëm nuk duhet të jetë dukshëm më e shpejtë.
2. Kalibroni boshllëkun e hapjes së diametrit dhe rregulloni në mënyrë të njëtrajtshme skajin përforcues; inspektoni shufrën mbështetëse të bërthamës së diakut, kyçni dhe drejtoni koaksialitetin e saj dhe zëvendësoni çdo shufër mbështetëse të deformuar.
3. Kontrolli i temperaturës në zonë: Temperatura në zonën e përforcimit të bërthamës së kallëpit duhet të jetë pak më e ulët se ajo e murit të jashtëm për të zvogëluar rrjedhshmërinë e shkrirjes dhe për të minimizuar rikthimin; temperatura e përgjithshme nuk duhet të kalojë 185°C (për përbërjet PVC druri-plastikë, për të parandaluar karbonizimin e pluhurit të drurit).
4. Hiqni rregullisht kallëpin për të pastruar koksin e grumbulluar nga materiali i koksit; gjatë kohës së punës së makinës, aplikoni izolim termik për të parandaluar karbonizimin dhe ngjitjen e pluhurit të drurit në mure.
2, Formulimi i derës WPC dhe faktorët material
shkaku
1. Shpërndarja e pabarabartë e madhësisë së grimcave dhe përmbajtja e lartë e lagështisë: kur lagështia nxehet, ajo shkumon, duke gjeneruar flluska brenda matricës; kjo çon në forcë të paqëndrueshme lokale dhe tkurrje të pabarabartë të ftohjes, duke rezultuar në përkulje; nëse pluhuri i drurit është shumë i trashë, moduli elastik i materialit të shkrirë shfaq luhatje të konsiderueshme.
2. Çekuilibri i lubrifikimit – Rrëshqitja e tepërt e jashtme: Sipërfaqja e shkrirë është shumë e rrëshqitshme, duke rezultuar në kontakt të dobët midis brinjës dhe mëngës së formësimit, gjë që mund të çojë në devijim; – Rrëshqitje e pamjaftueshme e jashtme: Fërkimi i lartë bën që brinja të deformohet nën tërheqjen e njëanshme nga mëngja e formësimit; – Rrëshqitje e pamjaftueshme e brendshme: Elasticiteti i lartë i shkrirjes çon në rikthim pas nxjerrjes nga kallëpi.
3. Përmbajtja e tepërt e mbushësit të karbonatit të kalciumit: zvogëlon duktilitetin e shkrirjes dhe dëmton qëndrueshmërinë e qafës, duke e bërë materialin të ndjeshëm ndaj shtrembërimit në tërheqje.
4. Përzierja e pabarabartë e materialit dhe ndryshimi i grupit: ndryshime periodike në viskozitetin e shkrirjes, trashësia e ndryshme e shufrave të përforcimit dhe shfaqja e një kthese S.
mënyra për të përballuar një situatë
1. Tharja e pluhurit të drurit – përmbajtja e lagështisë e kontrolluar <1%; madhësi uniforme e grimcave të pluhurit të drurit për të parandaluar formimin e tepërt të pluhurit të trashë.
2. Rregulloni mirë sistemin e lubrifikimit: zvogëloni fërkimin e tepërt të jashtëm; të sigurojë fërkim të mjaftueshëm të brendshëm për të përmirësuar homogjenitetin e shkrirjes; bëni rregullime të vogla në stabilizues për të garantuar stabilitet termik.
3. Procesi i qëndrueshëm i përzierjes: Temperatura e përzierjes me shpejtësi të lartë dhe temperatura e shkarkimit të ftohjes janë konstante, dhe koha e përzierjes për grumbull është e qëndrueshme.
3, Sistemi i ftohjes së formimit të kalibrimit (faza e formimit është kritike për formimin e brinjëve)
shkaku
1. Asimetria midis mëngëve të formimit të vakumit majtas dhe djathtas: thithja e tepërt e vakumit nga njëra anë i tërheq brinjët drejt asaj ane, duke shkaktuar shtrembërim të brinjëve; vakuumi i tepërt tërheq drejtpërdrejt brinjët me mure të hollë, duke rezultuar në deformim; vakuumi i pamjaftueshëm parandalon ngjitjen e duhur të profilit në mëngën e formimit, duke çuar në paqëndrueshmëri të pozicionit.
2. Ftohja e pabarabartë e kanalit të ujit të kavitetit të mykut: ana e brendshme ftohet me shpejtësi dhe tkurret herët, duke çuar në ngurtësim; ana e jashtme ftohet më ngadalë dhe vazhdon të tkurret, duke krijuar një diferencial tkurrjeje që bën që shufra e përforcimit të përkulet pas ftohjes.
3. Konsumimi ose shtrembërimi i portës së udhëzuesit të hyrjes në mëngën e formësimit: kur profili futet në mëngën e formësimit, ai nuk është i përqendruar, duke bërë që brinja të përkulet me forcë nga shtrirja.
4. Brinjët e brendshme të mëngës formuese korrespondojnë me gërvishtjet dhe hapat e kavitetit të mykut; rezistenca e njëanshme e fërkimit është e lartë.
mënyra për të përballuar një situatë
1. Rregulloni në mënyrë të pavarur vakumin në të dyja anët për të siguruar nivele të balancuara të vakumit; mos e rrisni vakumin në mënyrë arbitrare; niveli i vakumit në zonat me mure të hollë duhet të reduktohet siç duhet.
2. Inspektoni qarkun e ujit për ndonjë rrjedhje ose bllokim; pastroni çdo rrugë të bllokuar të ujit; instaloni qarqe shtesë të ujit ftohës në pozicionet e kaviteteve përkatëse të mykut për të siguruar ftohje uniforme; monitoroni temperaturën e ujit në hyrje dhe dalje.
3. Rregulloni stacionin e vendosjes për t'u siguruar që koka e mbulesës, mënga e vendosjes dhe mekanizmi i tërheqjes janë të gjitha koaksiale; bluaj çdo grilë në mëngën e vendosjes; zëvendësoni mëngën e cilësimit nëse zbulohet konsumim i rëndë.
4, Procesi i tërheqjes dhe i nxjerrjes së makinës kryesore
shkaku
1. Sinkronizimi i pabarabartë i tërheqjes ose tensioni i pabarabartë i rripit (tension i pabarabartë në anën e majtë dhe të djathtë); forca tërheqëse e pabarabartë vertikale ose anësore (njëra anë më e ngushtë se tjetra), duke i nënshtruar profilin ndaj forcave anësore dhe duke shkaktuar lakimin e brinjëve të brendshme; shpejtësia e luhatshme e tërheqjes (që varion midis shpejtë dhe të ngadaltë), duke rezultuar në ndryshime në zgjatjen e brinjës.
2. Mospërputhja midis shpejtësisë së nxjerrjes dhe shpejtësisë së tërheqjes: Nëse shpejtësia e tërheqjes është shumë e lartë, brinja shtrihet dhe hollohet, duke krijuar sforcime të brendshme tërheqëse; pas largimit nga procesi i vizatimit, ai tërhiqet dhe përkulet; nëse shpejtësia e tërheqjes është shumë e ulët, brinja është e ngjeshur dhe fryhet, duke pësuar deformim.
3. Shpejtësia e paqëndrueshme e rrotullimit të vidës; presioni i luhatshëm i shkrirjes: shkarkim pulsues, ndryshim periodik në trashësinë e brinjëve, duke shfaqur një lakim të valëzuar.
4. Distanca (hapësira e ajrit) ndërmjet grykës së mbulesës dhe mëngës së formësimit është e pasaktë: nëse hendeku i ajrit është shumë i gjatë, materiali i shkrirë do të shtrihet lirshëm në ajër, duke e bërë atë të prirur ndaj devijimit; nëse hendeku i ajrit është shumë i shkurtër, mund të shkaktojë që materiali të përplaset me makinen.
mënyra për të përballuar një situatë
1. Kalibrimi i traktorit: Siguroni tension të njëtrajtshëm të rripit në të dyja anët dhe kontrolloni konsumimin e rripit; verifikoni qëndrueshmërinë e shpejtësisë së tërheqjes.
2. Shpejtësia e nxjerrjes dhe tërheqjes së ndeshjes: Mbajeni shkallën e shtrirjes së brinjëve në minimum; për profilet e drurit-plastikës, synoni për shkallën më të ulët të mundshme të shtrirjes për të reduktuar stresin e brendshëm.
3. Mbani presion të qëndrueshëm të sistemit; kontrolloni nëse ekrani i filtrit është i bllokuar; sigurohuni që konfigurimi i ekranit të filtrit të jetë i përshtatshëm për të minimizuar pulsimin e presionit.
4. Hapësira e ajrit duhet të mbahet brenda 10–20 mm për të parandaluar çdo zhvendosje anësore të profilit përpara se të hyjë në mëngën e formësimit.
5, Kthimi përfundimtar (shifrat e përforcimit deformohen gradualisht pas përfundimit të ftohjes)
Shkaku: Stresi i brendshëm i mbetur, gradienti i papërshtatshëm i ftohjes, ftohja tepër e shpejtë e sipërfaqes, tkurrja e brendshme e vazhdueshme dhe deformimi i mëpasshëm i brinjës. Kundërmasat: Zgjatni gjatësinë e rezervuarit të ujit ftohës dhe shtoni pas-ftohjen; rregulloni gradientin e ftohjes nga i lartë në të ulët dhe shmangni ftohjen e papritur; zvogëloni në mënyrë të përshtatshme raportin e vizatimit.